Preparazione del materiale
Come preparare il vostro acciaio alla zincatura a caldo
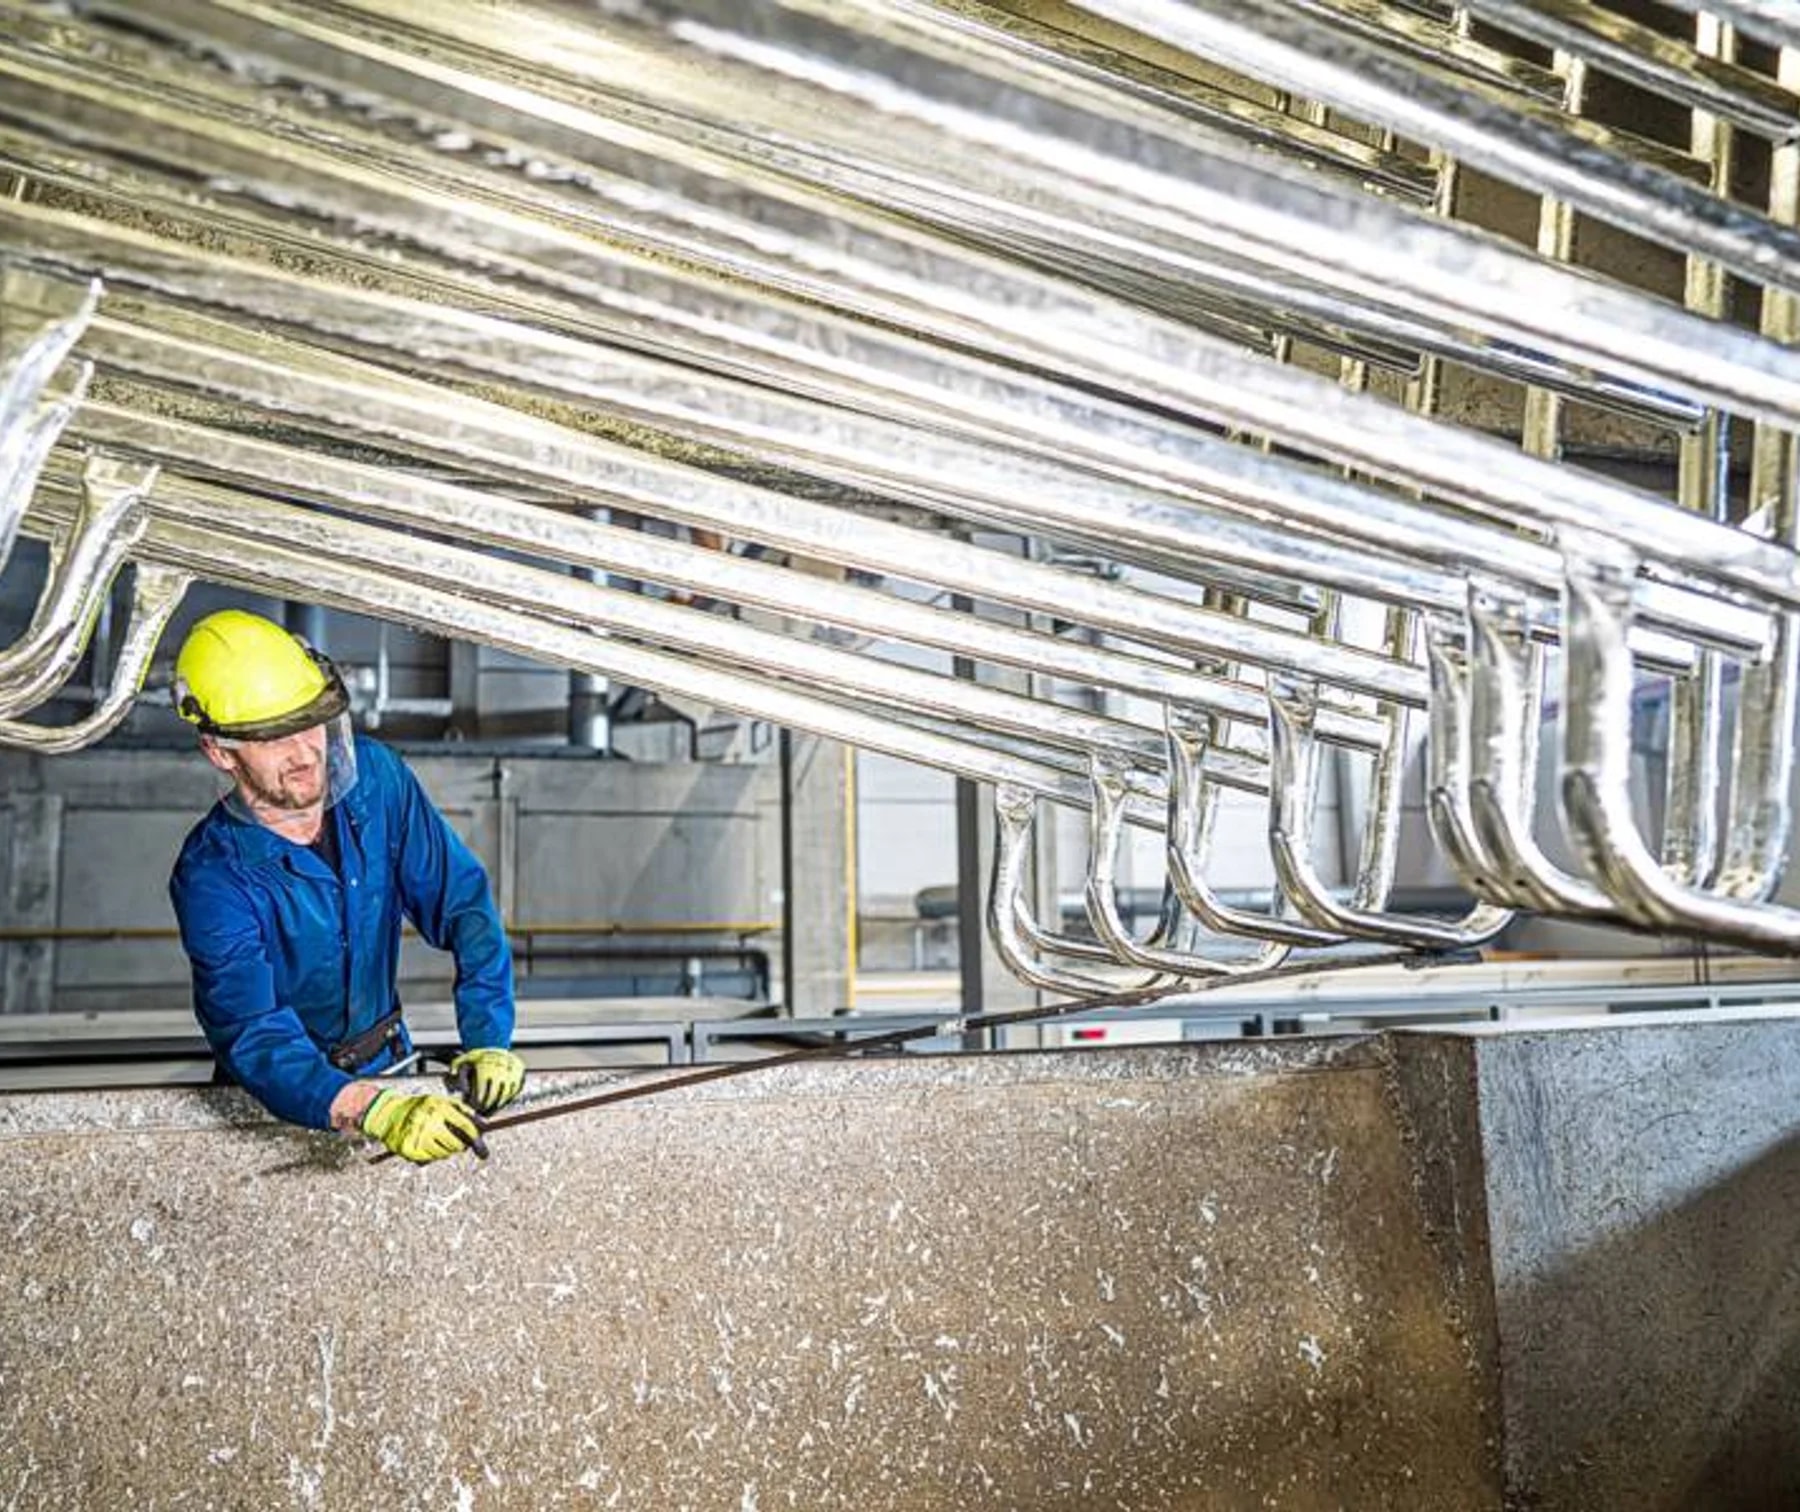
Una protezione dalla corrosione davvero di qualità inizia già in fase di progettazione della struttura in acciaio. Soluzione costruttiva, composizione chimica, spessore, rugosità e qualità del materiale di base sono tutti fattori che influenzano notevolmente l'aspetto, lo spessore e la struttura della superficie zincata. Una volta deciso di trattare il vostro prodotto in acciaio con la zincatura a caldo, dovreste attenervi alle seguenti raccomandazioni tecniche. Solo così otterrete i migliori risultati.

Qualcosa non è chiaro?
Concordate tutto in anticipo con l'impianto di zincatura scelto.
Scegliete una soluzione costruttiva adeguata
Tutte le strutture destinate alla zincatura dovrebbero essere realizzate in modo da poter essere appese e immerse correttamente nel bagno di zinco e devono quindi disporre di fori tecnologici adeguati. Di seguito trovate esempi di strutture adatte e non adatte alla zincatura a caldo e i nostri consigli su cosa considerare in fase di progettazione e modifica delle strutture.
Prevedete fori di ingresso e scarico. Evitate angoli morti.
A causa del grande pericolo di esplosione del materiale è necessario che le strutture siano dotate di fori di ingresso e scarico adeguati. La loro disposizione e dimensione influisce sulla qualità della zincatura a caldo.
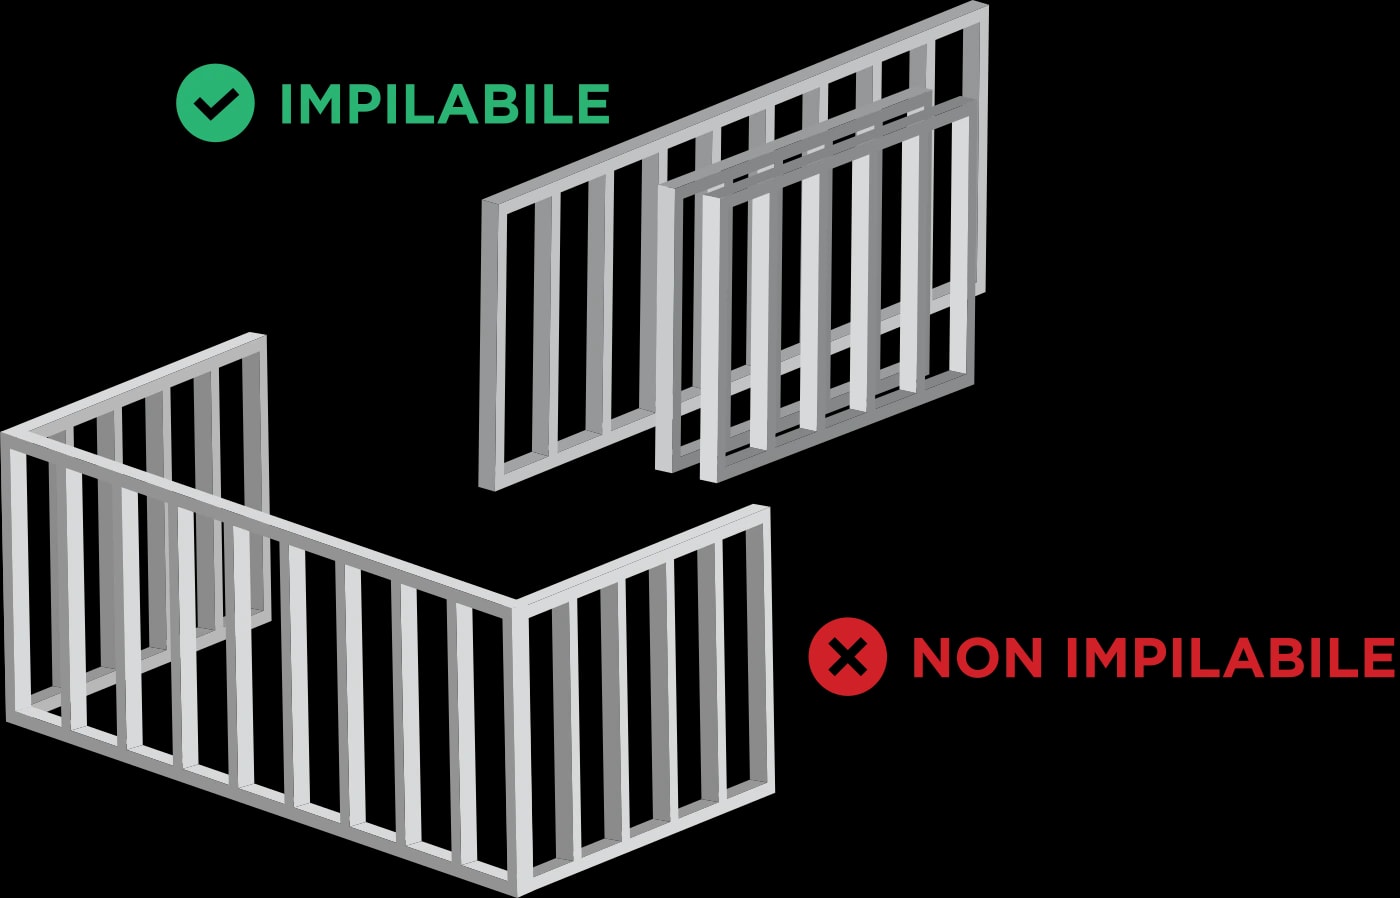
Sconsigliamo elementi aperti (ingombranti)
Con elementi costruttivi aperti si presentano problemi sia in fase di zincatura sia di trasporto. La zincatura di elementi piani è più qualitativa ed economica sia per il fornitore sia per il committente della zincatura a caldo.
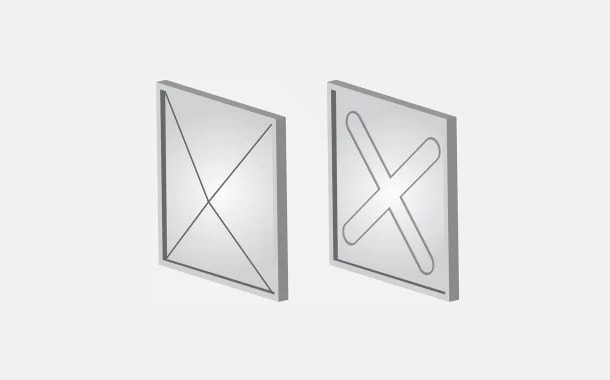
Prevenite le deformazioni
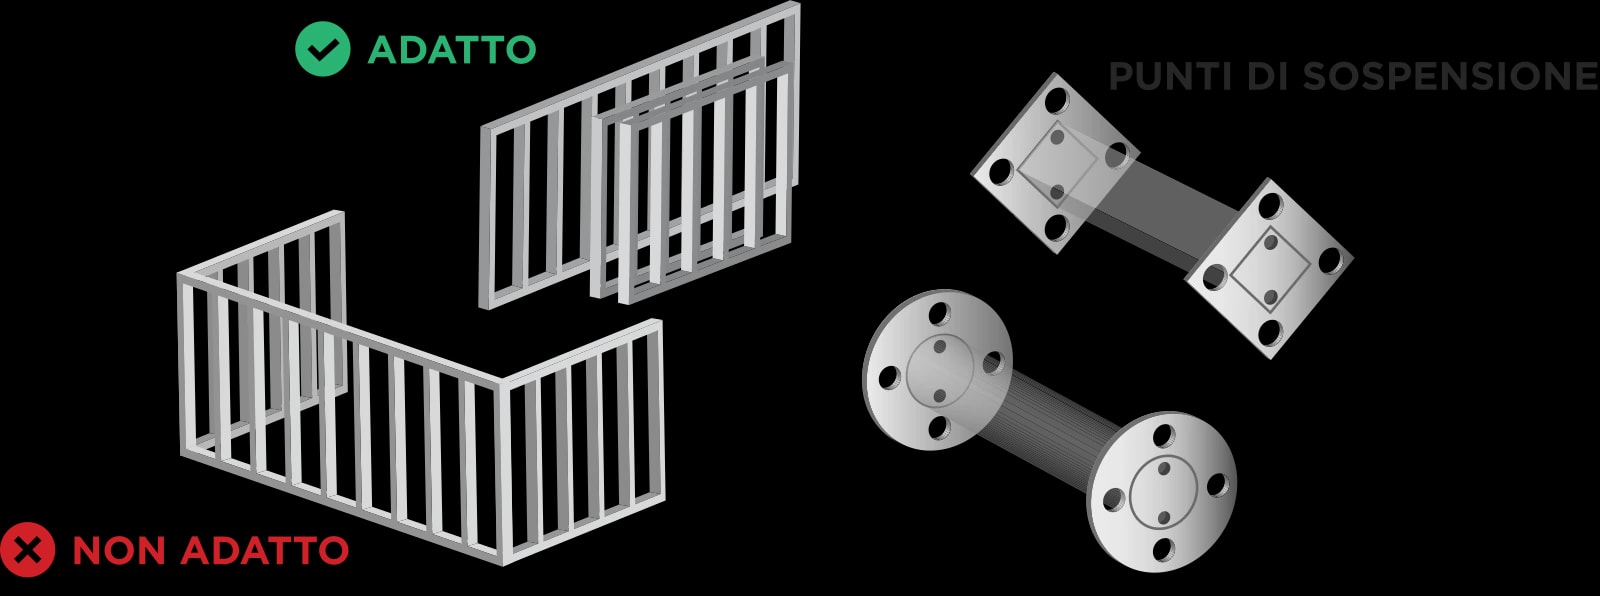
Non dimenticate il rischio di tensioni (dilatazione) del materiale durante l'immersione nel bagno di zinco (circa 450 °C). Ad esempio lamiere, lamiere stirate e telai in tubolare si consiglia di zincarli separatamente.
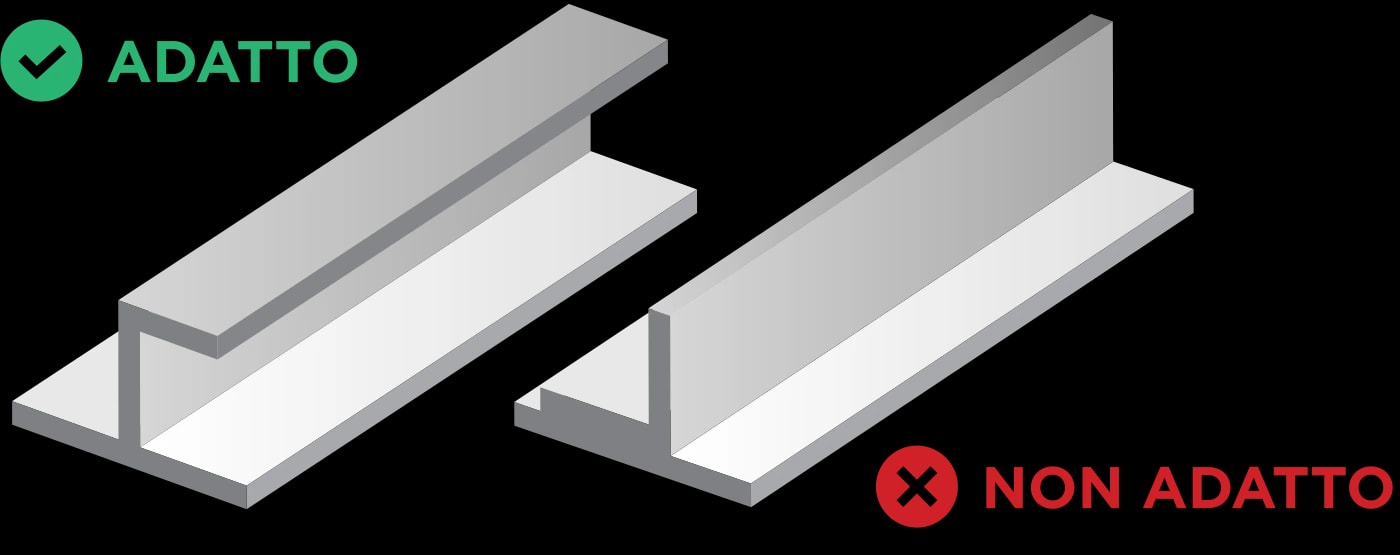
Attenzione al corretto sfiato del materiale doppio
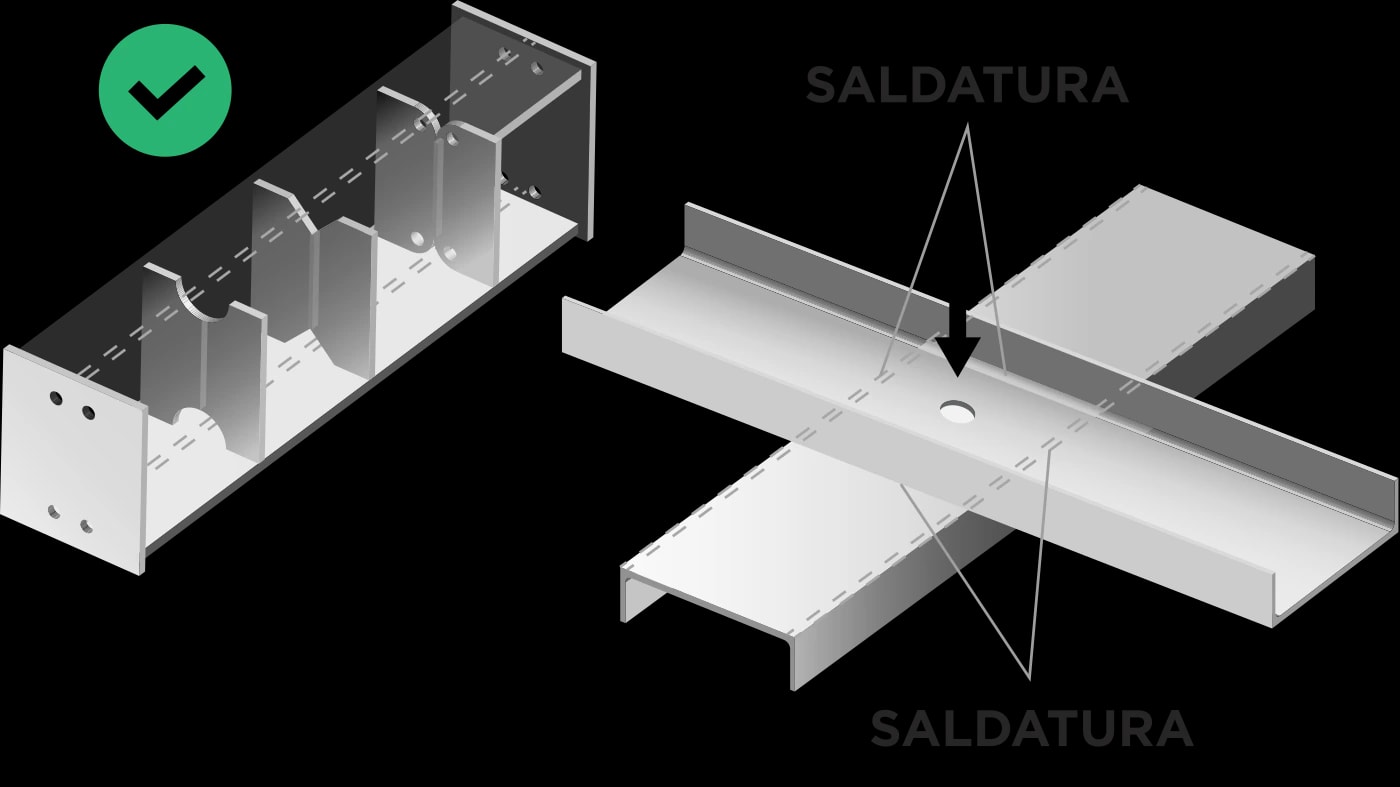
Non saldate i profili in piano
Consigliamo di evitare l'uso di materiale con spessore di parete differente.
Consentite l<blue>appensione</blue>
Consigliamo di collocare i fori di ingresso e scarico sullo stesso piano verticale dei fori di sospensione.
Raccomandazioni tecniche ed errori frequenti prima della zincatura
Una corretta preparazione del materiale prima della zincatura fa risparmiare tempo e costi. È importante prestare attenzione al tipo di acciaio, al metodo di saldatura e alla pulizia della superficie, affinché il rivestimento di zinco finale sia di qualità, uniforme e duraturo.

- Nei pezzi progettati in modo errato possono depositarsi residui di flussante e ceneri di zinco.
- L'eterogeneità della struttura (lamiera, acciaio profilato di spessore diverso) provoca in fase di raffreddamento un aspetto superficiale differente o deformazioni termiche. È quindi opportuno zincare separatamente i componenti in lamiera.
- I prodotti tagliati al laser o al plasma devono avere bordi sbavati e molati e superfici di taglio levigate. In questo modo si ottiene una migliore adesione dello zinco sui bordi dei prodotti.
- Nei profili formati a freddo può verificarsi un ispessimento del rivestimento di zinco a strisce nella direzione di trafilatura. Le proprietà protettive del rivestimento non ne risultano in alcun modo limitate.
- La zincatura di elementi in acciaio di dimensioni prossime o superiori a quelle della vasca di zinco va concordata in anticipo con il responsabile della produzione.
- Informateci anche del successivo trattamento superficiale del materiale (duplex, verniciatura, compattazione ecc.) o della necessità di preservare superfici funzionali della struttura.

- Vernice sul materiale destinato alla zincatura
- Materiale estremamente unto o conservato
- Corrosione profonda
- Scoria (elettrodo), vetrificazioni (CO2), fessure, porosità e incisioni nelle saldature
- Soluzione costruttiva inadeguata, ad es. combinazione di materiali con spessori troppo diversi
- In fase di saldatura non è opportuno usare prodotti contenenti silicone. Consigliamo di concordare i distaccanti per i processi di saldatura con il nostro impianto (ad es. Spectra WT 20, Spectra Weld LP 101).
- I marcatori a vernice non sono ideali per la zincatura a caldo – consigliamo marcatori a base alcolica o ad acqua.
Il ruolo della composizione del materiale e del contenuto di silicio nell'acciaio
Il risultato complessivo del processo di zincatura a caldo è fortemente determinato dalla esatta composizione chimica dell'acciaio destinato alla zincatura.
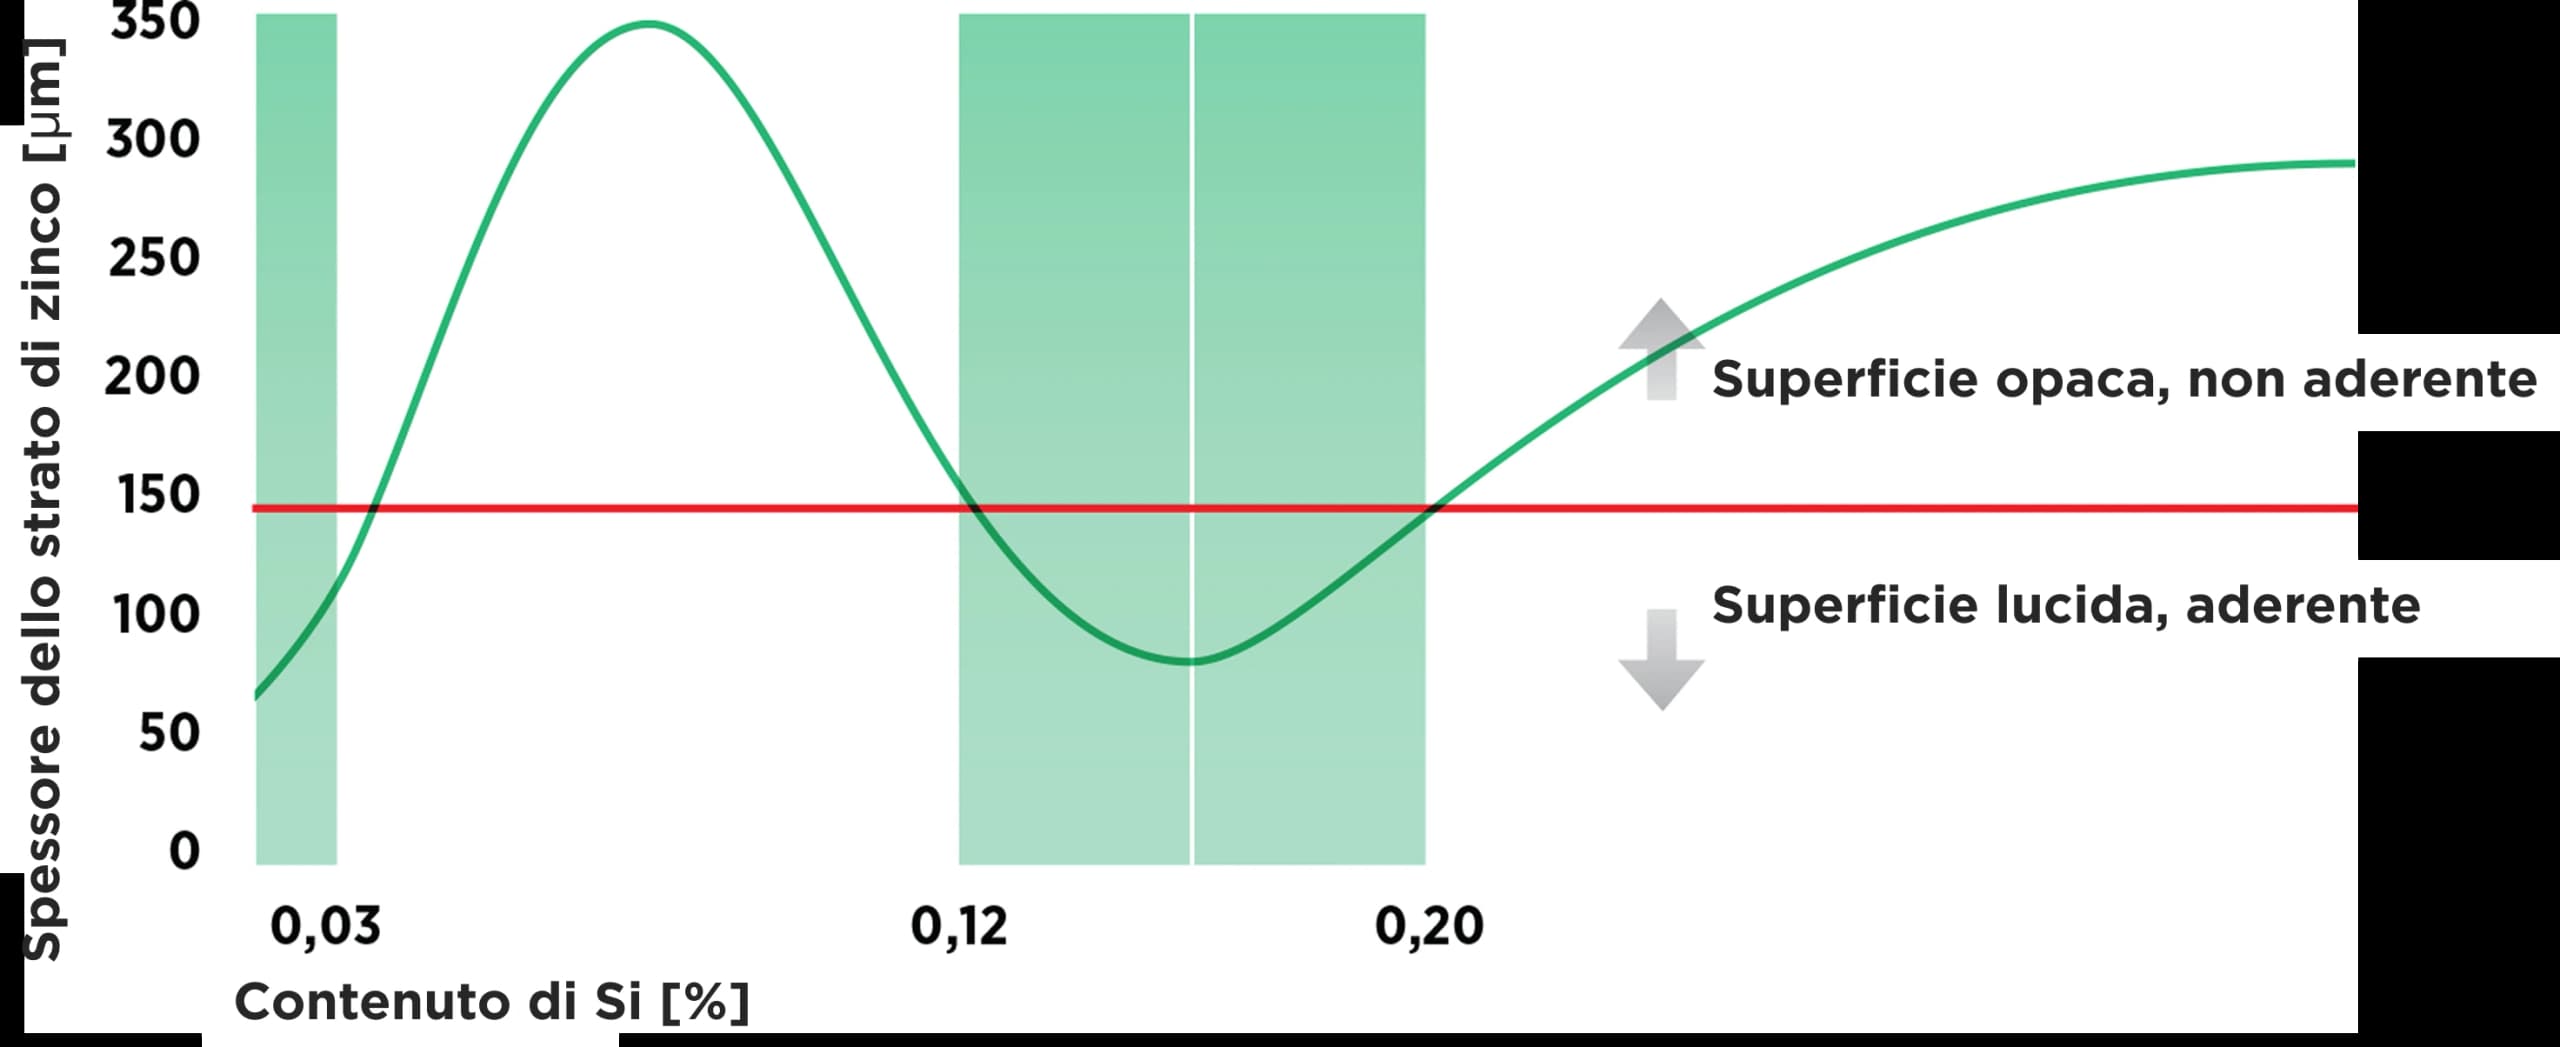
Diagramma di Sandelin
I rivestimenti di zinco a caldo applicati su acciai poco reattivi con basso contenuto di silicio (fino allo 0,03 %) si distinguono per una struttura fine e una buona resistenza meccanica. Dal diagramma di Sandelin risulta evidente che i contenuti critici (quindi non adatti alla zincatura) di silicio si trovano negli intervalli dallo 0,03 % allo 0,12 % e oltre lo 0,25 %. Questi contenuti di silicio comportano una maggiore reattività del ferro con lo zinco e gli spessori dei rivestimenti di tali acciai assumono valori estremi. I rivestimenti molto spessi sono tipicamente caratterizzati da minore adesione all'acciaio e da un elevato rischio di delaminazione dello strato di zinco.
Saremo lieti di consigliarvi
Non esitate a contattarci, i nostri impianti vi aiuteranno volentieri con qualsiasi ordine. Per il contatto scegliete quello più vicino a voi.
Oltre ai nostri impianti di Dugo Selo e Spalato, ne gestiamo altri 7 in Repubblica Ceca e 3 in Slovacchia.